五轴桥切技术解析 12公分厚中国黑内圆弧的石材加工与雕刻工艺
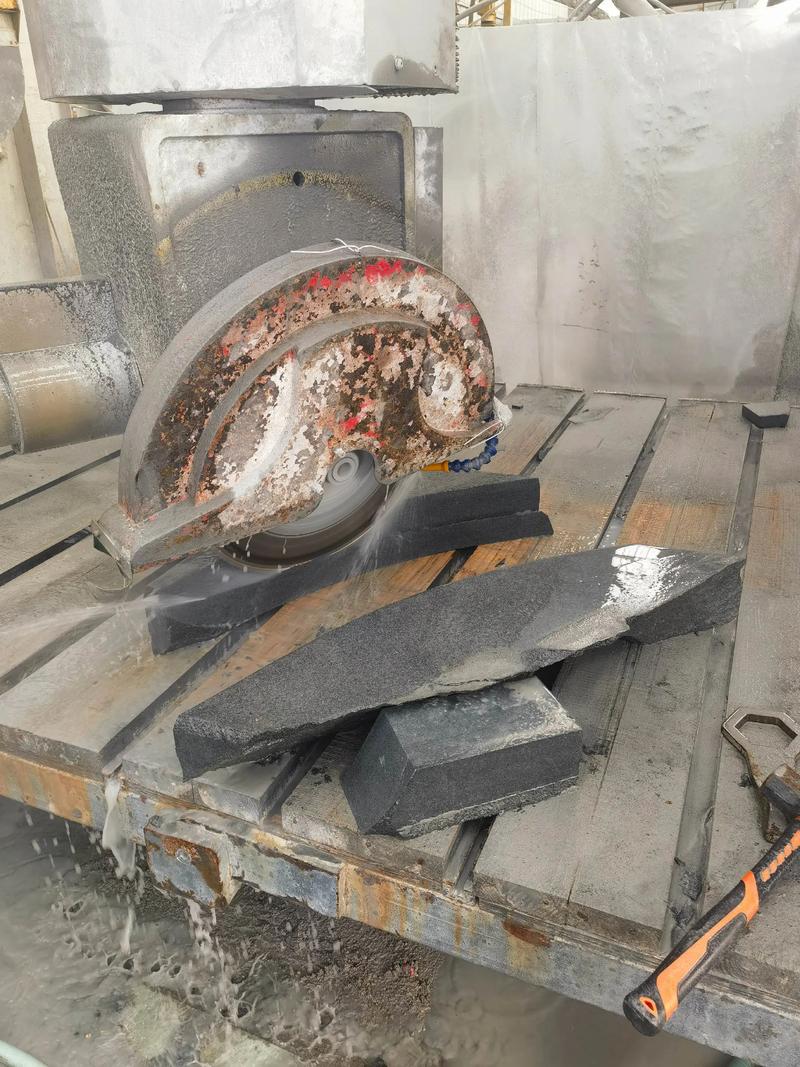
在石材加工领域,五轴桥切机正以其卓越的灵活性和精度,重新定义着复杂造型的实现方式。本文将聚焦于12公分厚的中国黑石材,探讨如何利用五轴桥切技术完成内圆弧的切割与雕刻工艺。
中国黑作为一种高密度、高硬度的花岗岩,其深邃的色泽与稳定的质地,使其成为高端建筑装饰与艺术雕刻的优选材料。12公分的厚度意味着切割阻力和难度大幅增加,传统的三轴桥切机往往难以应对如此厚重的内圆弧加工,容易出现崩边、刀具损耗快或圆弧不平滑等问题。
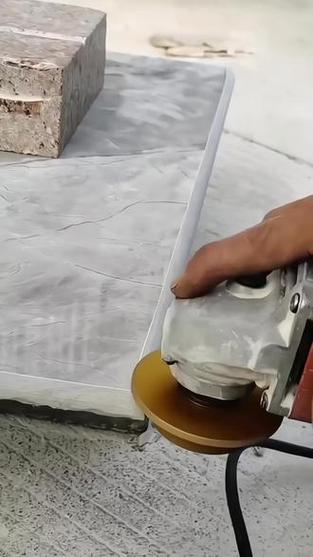
五轴桥切机的核心优势在于两个旋转轴的存在。在加工内圆弧时,锯片或铣刀可以主动调整姿态,始终以最佳角度贴合弧线切线方向进行切削。这不仅大幅降低了切削阻力,还避免了因刀具干涉而无法深入弧内的困境。对于半径较小的内圆弧,五轴联动能够实现“以铣代切”的效果,配合专用金刚石刀具,分层渐进式下刀,保证弧面光洁度与尺寸精度。
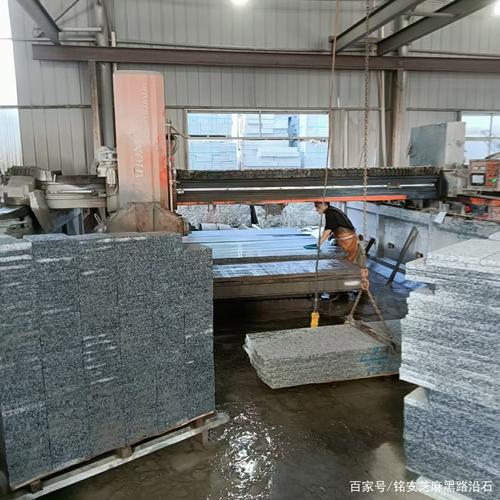
具体操作流程通常分为四个步骤:第一,三维建模与编程,通过CAD/CAM软件精确绘制内圆弧轮廓,并生成五轴刀路,特别注意刀具与石材的干涉检查;第二,荒料固定与对刀,由于12公分的中国黑重量可观,必须采用高强度真空吸盘配合机械夹具,确保加工过程零位移;第三,粗切与精修分离,先用大直径锯片进行穿透性粗切,余量留0.5-1mm,再用小直径铣刀或成型刀进行五轴联动精修,使得圆弧表面达到00级精度;第四,水冷与排屑优化,厚板切割产生的热量集中,需加大冷却水量,防止金刚石节块石墨化,同时及时排走石粉,避免二次划伤。
在实际雕刻工艺方面,12公分厚的中国黑内圆弧常用于制作洗手台内圆溢水槽、柱础弧形凹槽、墓碑造型内弧等。若结合五轴桥切机的高动态响应,还可以在圆弧边缘直接雕刻出连续的回纹或浮雕线条,实现“切雕一体”,减少二次装夹误差。与传统手工火炮或三轴设备相比,五轴方案能节省30%以上的刀具成本,同时将弧面线轮廓度误差控制在±0.1mm以内。
需要注意的是,中国黑内部可能含有暗裂或石英结核,编程时应适当降低进给速度,尤其在圆弧向厚部转向的区域。建议每加工30分钟测量一次刀具磨损,及时补偿半径。若遇到半径小于50mm的深度内圆弧,则需换用电主轴配合球头刀,采用层切法并减小每层切深至2-3mm,才能稳定完成。
总而言之,五轴桥切技术为12公分厚中国黑的内圆弧加工提供了高精度、高效率的解决方案。它不仅是设备多了一个轴的问题,更是对石材切削力学、刀具路径规划与雕刻意匠的深度融合。掌握这项工艺,能让厚重的石材焕发出流畅的曲线之美,为高端石材装饰与雕刻注入新的可能。
如若转载,请注明出处:http://www.jljhsbsc.com/product/46.html
更新时间:2026-10-22 18:48:23